
شش پر ترانس چیست و چگونه تولید میشود؟
شش پر ترانس یکی از دقیقترین مقاطع فولادی با سطح مقطع ششضلعی است که به روش کشش سرد میلگرد تولید میشود. برخلاف مقاطعی مانند چهارپهلو یا تسمه که ابتدا به روش نورد گرم تولید شده و سپس برای افزایش دقت ابعادی تحت عملیات کشش قرار میگیرند، شش پر ترانس مستقیماً در واحدهای کششکاری شکل میگیرد. در این فرآیند، میلگرد ساده Hot Rolled از داخل قالبهای دقیق ششضلعی (دوزه) عبور داده میشود تا مقطعی با ابعاد یکنواخت، گوشههای تیز، تلرانس مهندسی و کیفیت سطح مطلوب تولید شود.
در تولید شش پر ترانس، کیفیت ماده اولیه نقش تعیینکنندهای در کیفیت محصول نهایی دارد. به همین دلیل، این محصول از میلگرد آلیاژی یزد تولید میشود. استفاده از مواد اولیه نامرغوب یا با ترکیب شیمیایی نامشخص، میتواند باعث ایجاد تنشهای پسماند، ترکخوردگی در حین ماشینکاری و کاهش استحکام و دوام قطعه در شرایط کاری شود.
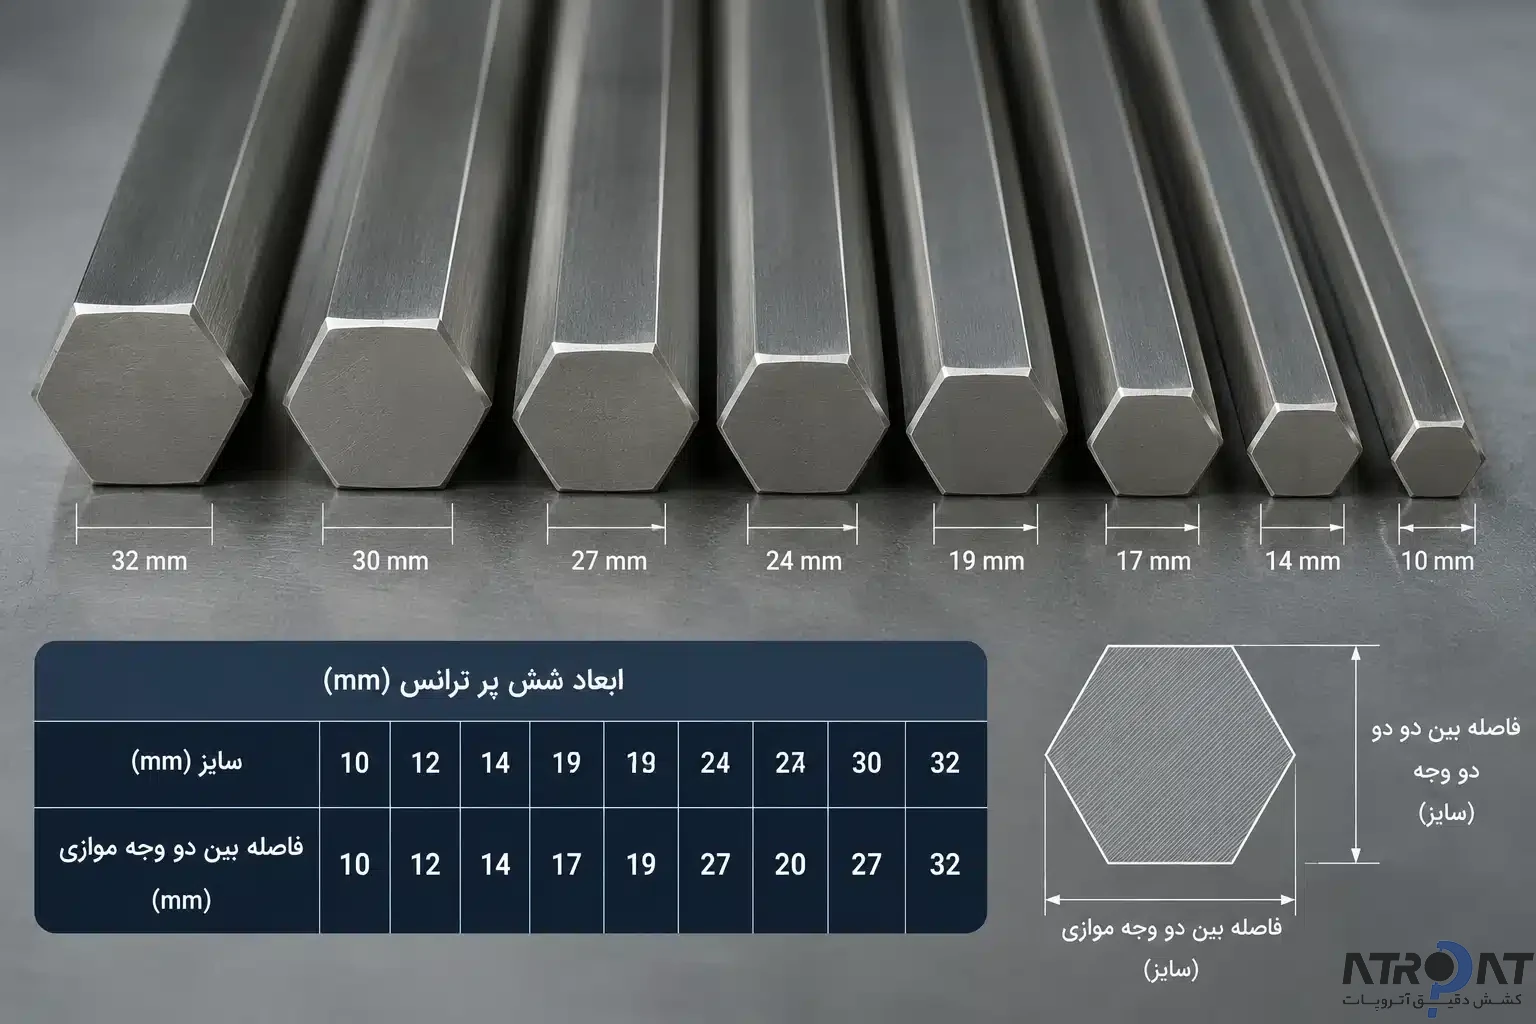
انواع شش پر بر اساس جنس
مقطع شش پر تنها به فولاد محدود نمیشود و بسته به نوع کاربرد، از فلزات و آلیاژهای مختلف نیز تولید میشود. برای مثال، شش پر استیل در محیطهای خورنده، شش پر آلومینیومی در کاربردهای سبکوزن و شش پر برنجی در صنایع برق، تزئینی و قطعات دقیق مورد استفاده قرار میگیرند. انتخاب هر یک از این متریالها به عواملی مانند استحکام، مقاومت به خوردگی، وزن و شرایط کاری قطعه بستگی دارد.
با این حال، شش پر فولادی به دلیل استحکام بالا، قابلیت ماشینکاری مناسب، تنوع آلیاژی و صرفه اقتصادی، پرکاربردترین نوع شش پر در صنایع ماشینسازی، قطعهسازی و ساخت تجهیزات صنعتی است. از آنجا که تمرکز این صفحه بر شش پر ترانس فولادی است، در ادامه با مهمترین گریدهای فولادی، ویژگیهای هر آلیاژ و کاربرد آنها آشنا خواهیم شد.
| آلیاژ | ویژگیهای مکانیکی و فنی | کاربردهای رایج |
|---|---|---|
| CK45 (1.1191) | استحکام متوسط رو به بالا، ماشینکاری مناسب، قابلیت عملیات حرارتی | شافتها، قطعات صنعتی عمومی، پیچهای صنعتی سنگین |
| MO40 (42CrMo4 / 1.7225) | استحکام بالا، مقاومت عالی در برابر سایش و ضربه، مناسب برای سختکاری | قطعات تحت تنش بالا، ابزار صنعتی، محورهای تحت بار |
| ST37 | شکلپذیری بالا، جوشپذیری مناسب، قیمت اقتصادی | قطعات سبک صنعتی، سازههای عمومی، کاربردهای کمتنش |
| ST52 (S355) | استحکام بالاتر از ST37، مقاومت کششی مناسب | قطعات نیمهسنگین صنعتی، شاسی و اتصالات مقاوم |
| میلگرد آلیاژی یزد (مخصوص کشش) | ترکیب شیمیایی کنترلشده، تنش پسماند کم، مناسب کشش سرد دقیق | تولید شش پر کششی بدون ترک، قطعات دقیق ماشینکاری |
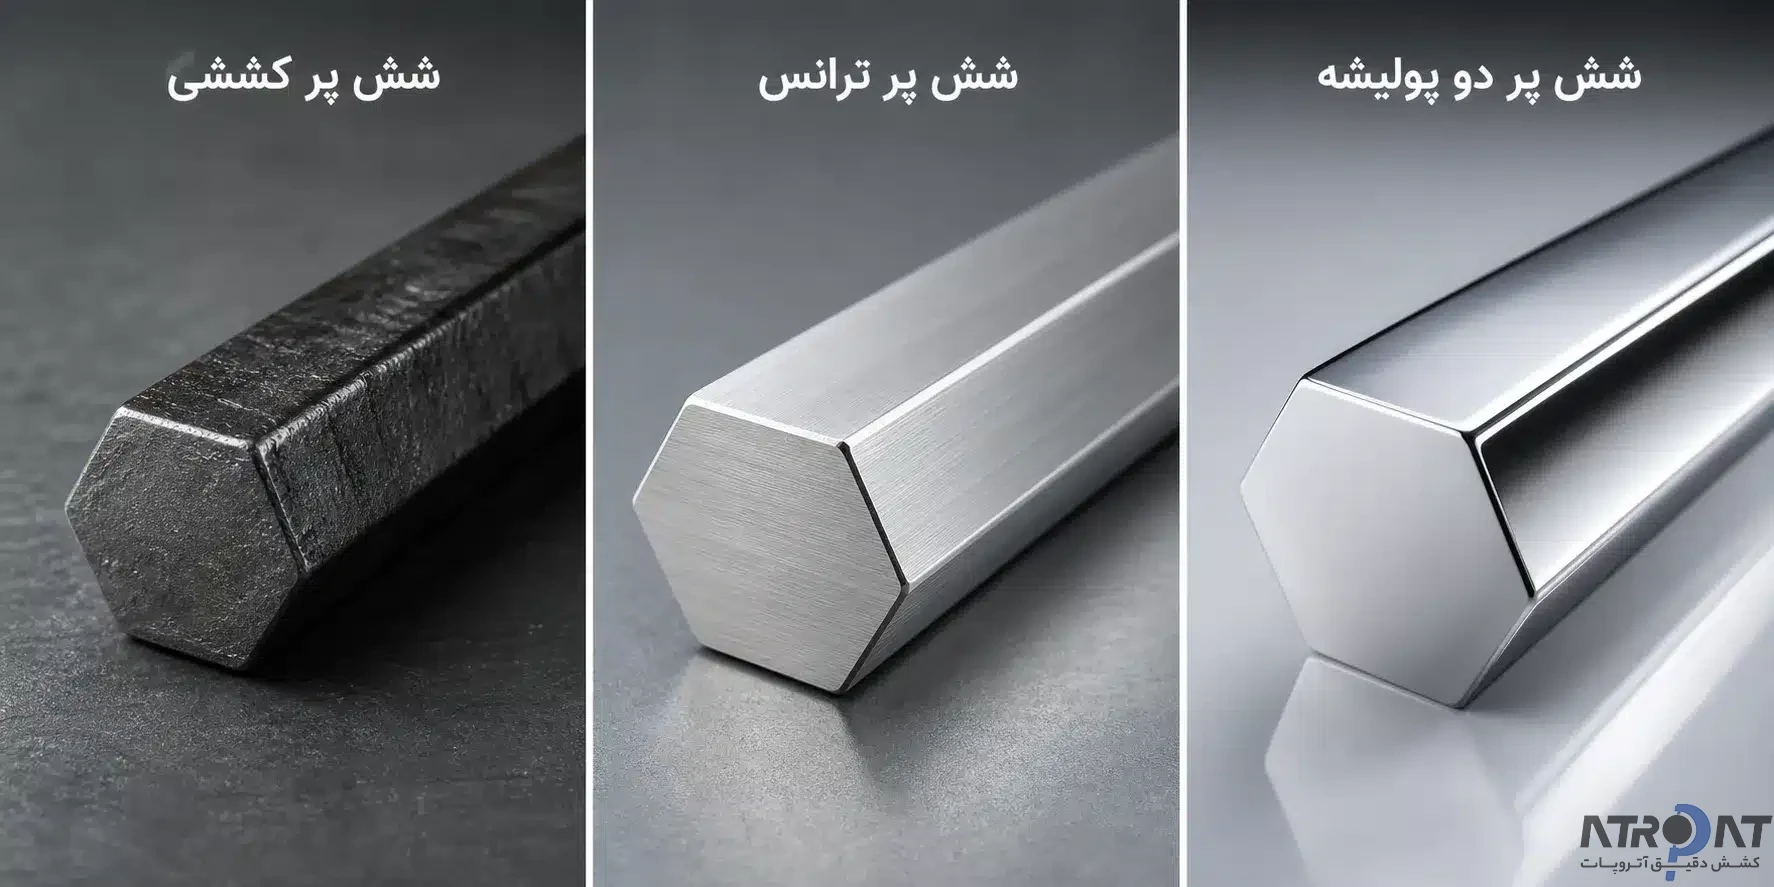
مقایسه و برسی نواع شش پر بر اساس کیفیت سطح و دقت ابعادی
همانطور که در ابتدای این مقاله اشاره شد، شش پر ترانس از طریق کشش سرد میلگرد تولید میشود. به همین دلیل، اصطلاح «شش پر نوردی» که گاهی در بازار برای برخی از این محصولات بهکار میرود، همیشه بیانگر روش تولید آنها نیست. در بسیاری از موارد، این عبارت صرفاً به شش پری اشاره دارد که پس از کشش، وارد مرحله پولیش و پرداخت سطح نشده و ظاهر آن نسبت به انواع پولیششده، ماتتر و زبرتر است.
در مقابل، شش پر ترانس همان شش پر کششی است که پس از تولید، تحت عملیات پولیش قرار گرفته و سطحی صاف، یکنواخت و براق پیدا میکند. این فرآیند علاوه بر بهبود ظاهر، کیفیت سطح قطعه را نیز افزایش داده و آن را برای کاربردهای دقیقتر مناسب میسازد.
در کاربردهایی که حداکثر دقت ابعادی، صافی سطح و کیفیت ظاهری مورد نیاز باشد، میتوان شش پر ترانس را یک مرحله دیگر پولیش کرد. محصول حاصل که با نام شش پر دو پولیش شناخته میشود، برای قطعات حساس، ماشینآلات دقیق و کاربردهایی که کیفیت سطح اهمیت بالایی دارد، انتخاب مناسبتری است.
| ویژگی | شش پر کششی (بدون پولیش) | شش پر ترانس (تک پولیش) | شش پر دو پولیش |
| ظاهر سطح | مات | صاف و براق | کاملاً صیقلی و آینهای |
| دقت ابعادی | خوب | بسیار خوب | حداکثر دقت |
| کیفیت سطح | مناسب ماشینکاری | یکنواخت و صاف | ممتاز |
| تلرانس | دقیق | دقیقتر | بالاترین دقت |
| کاربرد | قطعات عمومی صنعتی | قطعات دقیق و ماشینسازی | قطعات حساس، ابزارسازی، قالبسازی |
| هزینه | اقتصادیتر | متوسط | بالاتر |
نکات مهم انتخاب ششپر ترانس بر اساس کاربرد و آلیاژ
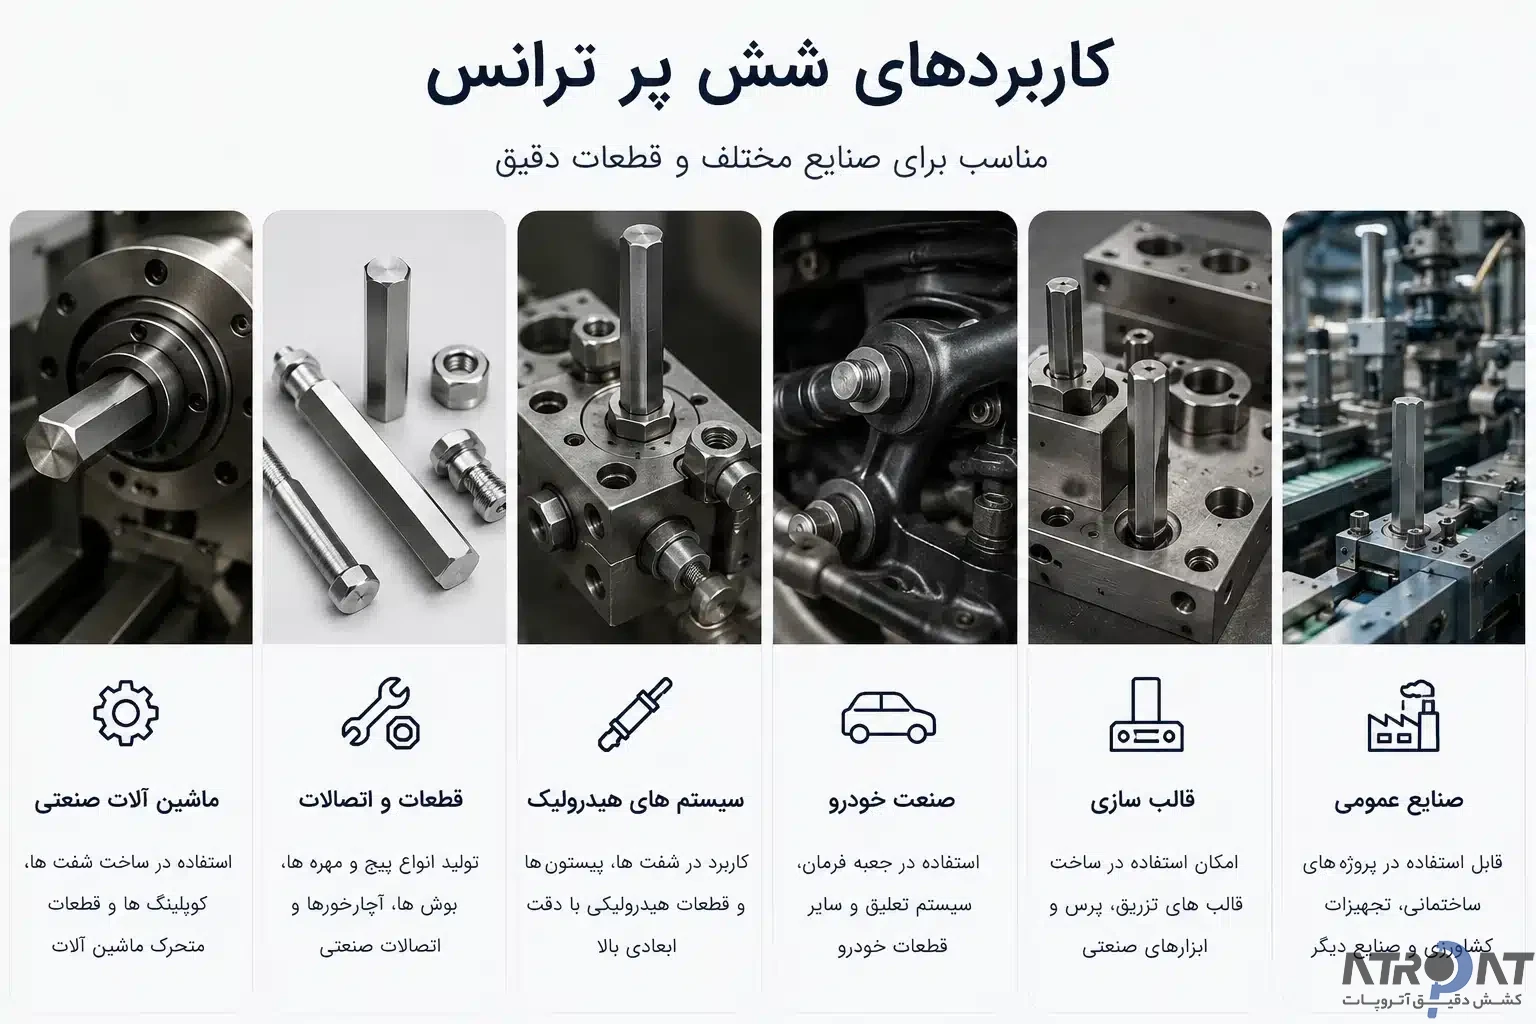
ششپر ترانس فقط یک مقطع ششضلعی نیست، بلکه انتخاب آن معمولاً زمانی مطرح میشود که قطعه نهایی به آچارخور دقیق، تلرانس ابعادی کنترلشده، سطح مناسب برای ماشینکاری یا ظاهر بهتر نیاز داشته باشد. به همین دلیل، انتخاب این محصول باید بر اساس نوع قطعه، روش ساخت، آلیاژ، دقت ابعادی و شرایط کاری انجام شود؛ نه صرفاً بر اساس سایز و قیمت.
- برای قطعاتی که آچارخورِ نهایی روی خود قطعه میماند، ششپر ترانس پرت ماشینکاری و زمان تولید را کم میکند.
- هرجا تکرارپذیری ابعاد در تولید سری مهم باشد، دقت ششپر ترانس از مقاطع معمولی مزیت عملی میدهد.
- اگر قرار است بخش زیادی از سطح بیرونی قطعه حفظ شود، کیفیت سطح ششپر مستقیماً روی ظاهر و کیفیت نهایی اثر میگذارد.
- ST37 برای قطعات سبک و کمتنش مناسب است، نه برای قطعاتی که گشتاور یا سایش بالا دارند.
- CK45 وقتی انتخاب خوبی است که هم استحکام بالاتر بخواهی هم ماشینکاری هنوز برایت مهم باشد.
- MO40 برای قطعات پرفشارتر و قابل عملیات حرارتی مناسبتر است، ولی هزینه و سختی ماشینکاری بیشتری دارد.
- فولاد خوشتراش در تیراژ بالا زمان تولید را کم میکند، اما همیشه بهترین انتخاب مکانیکی نیست.
- برای محیط مرطوب یا خورنده، شکل ششپر کافی نیست و باید جنس مقاوم به خوردگی مثل استنلس را هم در نظر گرفت.
- اگر قطعه بعداً آبکاری، سختکاری یا رزوهزنی دقیق دارد، آلیاژ باید بر اساس فرآیند بعدی انتخاب شود نه فقط قیمت.
جدول وزنی شش پر ترانس
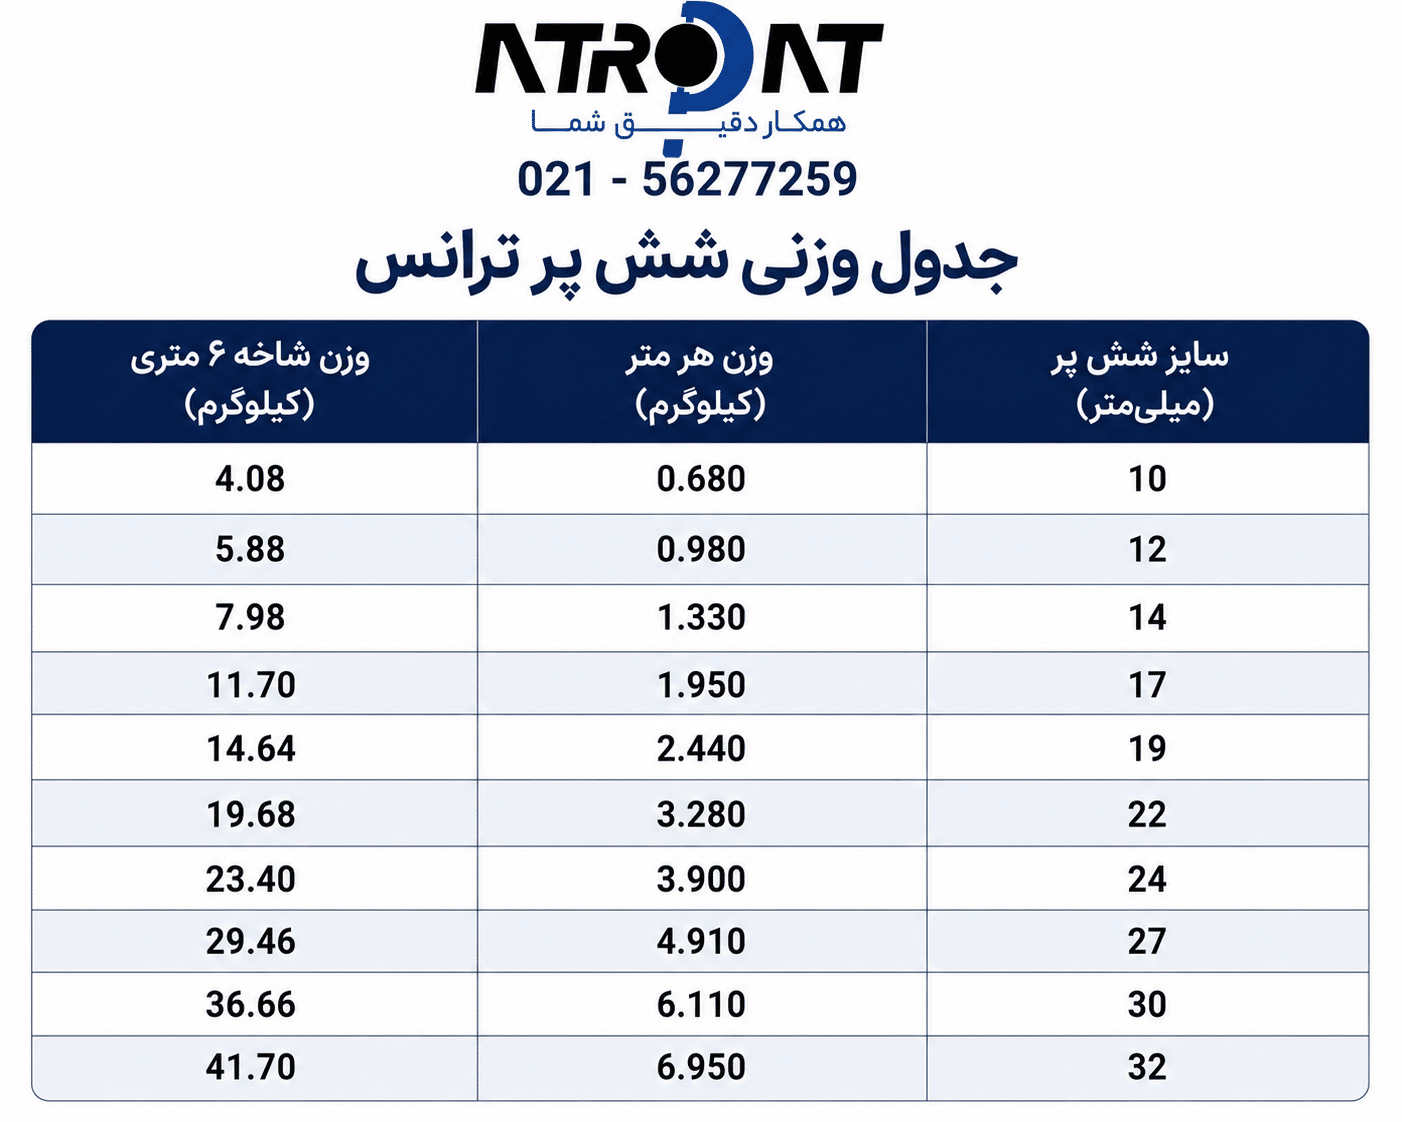
- سایز شش پر در این جدول، فاصله بین دو ضلع موازی مقطع ششضلعی را نشان میدهد و مبنای استاندارد نامگذاری این محصول است.
- وزنهای درجشده تقریبی بوده و بر اساس چگالی استاندارد فولاد محاسبه شدهاند. وزن نهایی ممکن است با توجه به تلرانس ابعادی، آلیاژ، کیفیت ماده اولیه و فرآیند تولید اختلاف جزئی داشته باشد.
- وزن شاخه بر اساس طول استاندارد ۶ متر محاسبه شده است. در صورت سفارش شاخه با طول سفارشی، وزن نیز متناسب با طول تغییر خواهد کرد.
- برای محاسبه قیمت شش پر ترانس، معمولاً وزن نهایی سفارش ملاک محاسبه قرار میگیرد؛ بنابراین اطلاع از وزن هر متر، برآورد هزینه خرید را دقیقتر میکند.
- اگر سایز موردنظر شما در جدول وجود ندارد یا به تلرانس، آلیاژ یا طول سفارشی نیاز دارید، با کارشناسان کشش دقیق آتروپات تماس بگیرید تا اطلاعات فنی و قیمت روز را در اختیارتان قرار دهند.
آتروپات؛ تجربهای که پشت کیفیت ایستاده است
کیفیت یک شش پر ترانس تنها به تجهیزات تولید وابسته نیست؛ بلکه از انتخاب صحیح متریال، دانش فنی، تجربه تولید و کنترل دقیق فرآیند کشش به دست میآید. شرکت کشش دقیق آتروپات با بیش از 20 سال تجربه در تولید مقاطع کششی فولادی و بهرهگیری از تجهیزات بهروز، تلاش میکند محصولی با دقت ابعادی بالا، کیفیت پایدار و قیمت رقابتی در اختیار صنعتگران قرار دهد..
برای مشاهده قیمت روز، مشخصات فنی و ابعاد قابل تأمین انواع مقاطع کششی میتوانید به صفحه لیست قیمت محصولات و خدمات ما مراجعه کنید. همچنین اگر درباره انتخاب آلیاژ، سایز مناسب، استعلام قیمت یا شرایط ارسال به سراسر کشور سؤالی دارید، کافی است با کارشناسان ما تماس بگیرید.
پرسش و پاسخ های فنی و تخصصی شش پر ترانس
۱. چرا هنگام رزوهزنیِ ششپرِ ترانس با فولادهای خوشتراش، سطحِ رزوه «ریشریش» میشود؟
این پدیده معمولاً ناشی از عدم همخوانیِ سرعتِ برشی با نرخِ پیشروی است. در فولادهای خوشتراش، باید از ابزار با زاویه براده مثبت و روانکار با فشار بالا استفاده کنید تا برادهشکنی به درستی انجام شود.
۲. آیا ششپر ترانس تولیدی شما برای مونتاژهای فشاری (Press-fit) مناسب است؟
بله، به شرط آنکه تلرانس ابعادی دقیق (مثلاً h9 یا h11) در سفارش قید شود. در فرآیند ما، کنترل دقیقِ قطرِ دایره محیطی (Wrench Size)، تضمینکننده فیتشدنِ دقیق در اتصالات است.
۳. شعاع گوشههای ششپر ترانس شما تیز است یا گرد؟
استاندارد تولید ما با گوشههای تیز (Sharp Corner) است. این موضوع برای ابزارهای آچارخور و سوکتهای استاندارد که با گوشههای تیز درگیر میشوند، حیاتی است.
۴. آیا ششپر ترانس بعد از خرید نیاز به عملیات «تنشزدایی» دارد؟
اگر قصد دارید قطعه را سنگین ماشینکاری کنید (مثلاً بخشی از مقطع را حذف کنید)، بله. فرآیند کشش سرد ذاتاً در بار «تنش پسماند» ایجاد میکند که با ماشینکاریِ عمیق ممکن است باعث تاب برداشتن قطعه شود.
۵. ششپر ترانس با متریال CK45 قابلیت جوشکاری دارد؟
جوشکاری مستقیم روی مقاطع کششسرد (به دلیل کربن متوسط و کارسختی) ریسک ترک خوردن دارد. پیشنهاد میشود قبل از جوشکاری، قطعه تا دمای ۱۵۰-۲۰۰ درجه پیشگرم (Pre-heat) شود.
۶. آیا تلرانسِ ابعادی ششپر در طولِ شاخه ۶ متری ثابت است؟
تکنولوژیِ تولید ما به گونهای است که «تغییر سایزِ ناگهانی» نداریم، اما تلرانسِ استاندارد صنعتی در طول شاخه لحاظ میشود. برای دستگاههای اتوماتیک (Swiss-type CNC) که تلرانسِ میکرونی نیاز دارند، حتماً هنگام سفارش «تلرانس ویژه» را مطرح کنید.
۷. چرا بعد از آبکاریِ قطعاتِ ششپر، لکههای کدر روی سطح دیده میشود؟
این مورد معمولاً مربوط به کیفیتِ آمادهسازی سطح (Pickling) قبل از آبکاری است. ششپر ترانس به دلیل ساختار کششی، سطح بسیار متراکمی دارد و اگر چربیگیریِ اولیه دقیق نباشد، حلالها یا مواد آبکاری در خلل و فرجِ میکرونیِ سطح باقی میمانند.
۸. آیا ششپر ترانس برای ساخت «پینهای صنعتی» که ضربه میخورند مناسب است؟
اگر پین در معرضِ ضربه ناگهانی (Shock Load) است، استفاده از ششپرِ MO40 یا آلیاژهای عملیات حرارتیپذیر توصیه میشود. ششپرِ ST37 برای کاربردهای استاتیک و آچارخور مناسب است، نه ضربهای.
۹. تفاوت اندازهگیریِ «آچارخور» (Across Flats) با «قطر دایره محیطی» (Across Corners) در چیست؟
در نقشههای مهندسی، مبنای اصلی «آچارخور» است. اما هنگام سفارش، دقت کنید که برخی ابزارها یا کلِتهای دستگاه تراش، بر اساس قطر دایره محیطی تنظیم میشوند. همیشه هنگام استعلام، سایزِ «آچارخور» (مثلاً ۱۷، ۱۹، ۲۴) را معیار اصلی قرار دهید.
۱۰. آیا لایه بیرونی ششپرِ ترانس (Cold Drawn) سختتر از مغزیِ آن است؟
بله. به دلیل فرآیند کشش سرد، لایه سطحی (Skin) دچار «کارسختی» (Work Hardening) شده و کمی سختتر از مرکزِ قطعه است. در اولین پاسِ ماشینکاری، ممکن است فشارِ بیشتری به الماسِ تراش وارد شود؛ حتماً از اینرسیِ دستگاه و سرعتِ برشیِ مناسب برای پاسِ اول استفاده کنید.
۱۱. برای جلوگیری از «لرزش» (Chatter) در ششپرتراشی، چه باید کرد؟
ششپر به دلیلِ هندسه نامتقارن، نسبت به میلگردِ گرد، لرزش بیشتری در دورهای بالا ایجاد میکند. پیشنهاد میشود برای سایزهای بزرگ، از «بوشِ راهنما» (Guide Bushing) متناسب با سایزِ ششضلعی استفاده کنید تا ارتعاشاتِ دورانی به حداقل برسد.
۱۲. برشکاریِ ششپر با اره نواری باعث دفرمه شدنِ سرِ شاخه نمیشود؟
اگر سرعتِ پیشروی (Feed) اره بیش از حد باشد، بله. برای جلوگیری از این اتفاق، از «فکهای نگهدارنده با شکلِ معکوس» (شکلِ ششضلعیِ منطبق) در گیره اره استفاده کنید. بستنِ ششپر در فکهای تختِ معمولی، باعث تغییرِ شکلِ گوشهها در لحظه برش میشود.
۱۳. آیا ششپرِ ترانس برای ساخت «چرخدنده» یا «قطعاتِ درگیرِ گشتاوری» مناسب است؟
بله، به شرطی که آلیاژِ آن قابلیتِ عملیاتِ حرارتی داشته باشد (مثل MO40 یا VCN). ششپرِ کششسردِ ساده (ST37) برای قطعاتِ تحتِ فشارِ ضربهای یا گشتاور بالا توصیه نمیشود، زیرا دفرمه میشود.
۱۴. چرا در برخی شاخههای ششپر، خطوطِ ریزی (Die Marks) روی لبهها دیده میشود؟
این خطوط ناشی از «ردِ دای» (قالبِ کشش) است. در محصول باکیفیت، این خطوط باید در حدِ میکرونی باشد که با یک پرداختِ ساده از بین برود. وجودِ شیارهای عمیق، نشانه کیفیتِ پایینِ دایهای کشش در کارخانه تولیدکننده است.
۱۵. آیا ششپرِ ترانس با «شستشوی التراسونیک» (Ultrasonic Cleaning) سازگار است؟
بله. اتفاقاً برای صنایعی که قطعه نهایی باید بدون هیچگونه جرمِ روغنی باشد (مثل قطعاتِ پزشکی یا سیستمهای هیدرولیک دقیق)، سطحِ متراکم و صافِ ششپرِ ترانس، بهترین گزینه برای شستشوی التراسونیک است و جرمگیری در آن بسیار سریعتر از قطعاتِ ریختگی انجام میشود.